Jak wygląda produkcja palet w Ukrainie: proces, kontrola i logistyka
Przegląd procesu wytwarzania palet z perspektywy inżynierskiej: od specyfikacji i doboru drewna, przez montaż i kontrolę jakości, po dokumenty i dostawę.
W Batrix Expo koordynujemy zamówienia na drewniane palety i skrzynie w sieci niezależnych partnerskich produkcji. Kraj wytworzenia, zdolność i dostępne opcje uzgadniane są indywidualnie; możliwość potwierdza producent. Poniżej wyjaśniamy, jak wygląda standardowy proces produkcji palet — w tym w Ukrainie — oraz na co zwrócić uwagę w specyfikacji i odbiorze.
Od zapytania do specyfikacji technicznej
Punktem wyjścia jest precyzyjna specyfikacja. Im dokładniej opisane wymagania, tym sprawniejsza wycena, produkcja i kontrola jakości. Parametry i tolerancje ustala się po opracowaniu specyfikacji; w razie potrzeby przygotowywany jest rysunek wykonawczy.
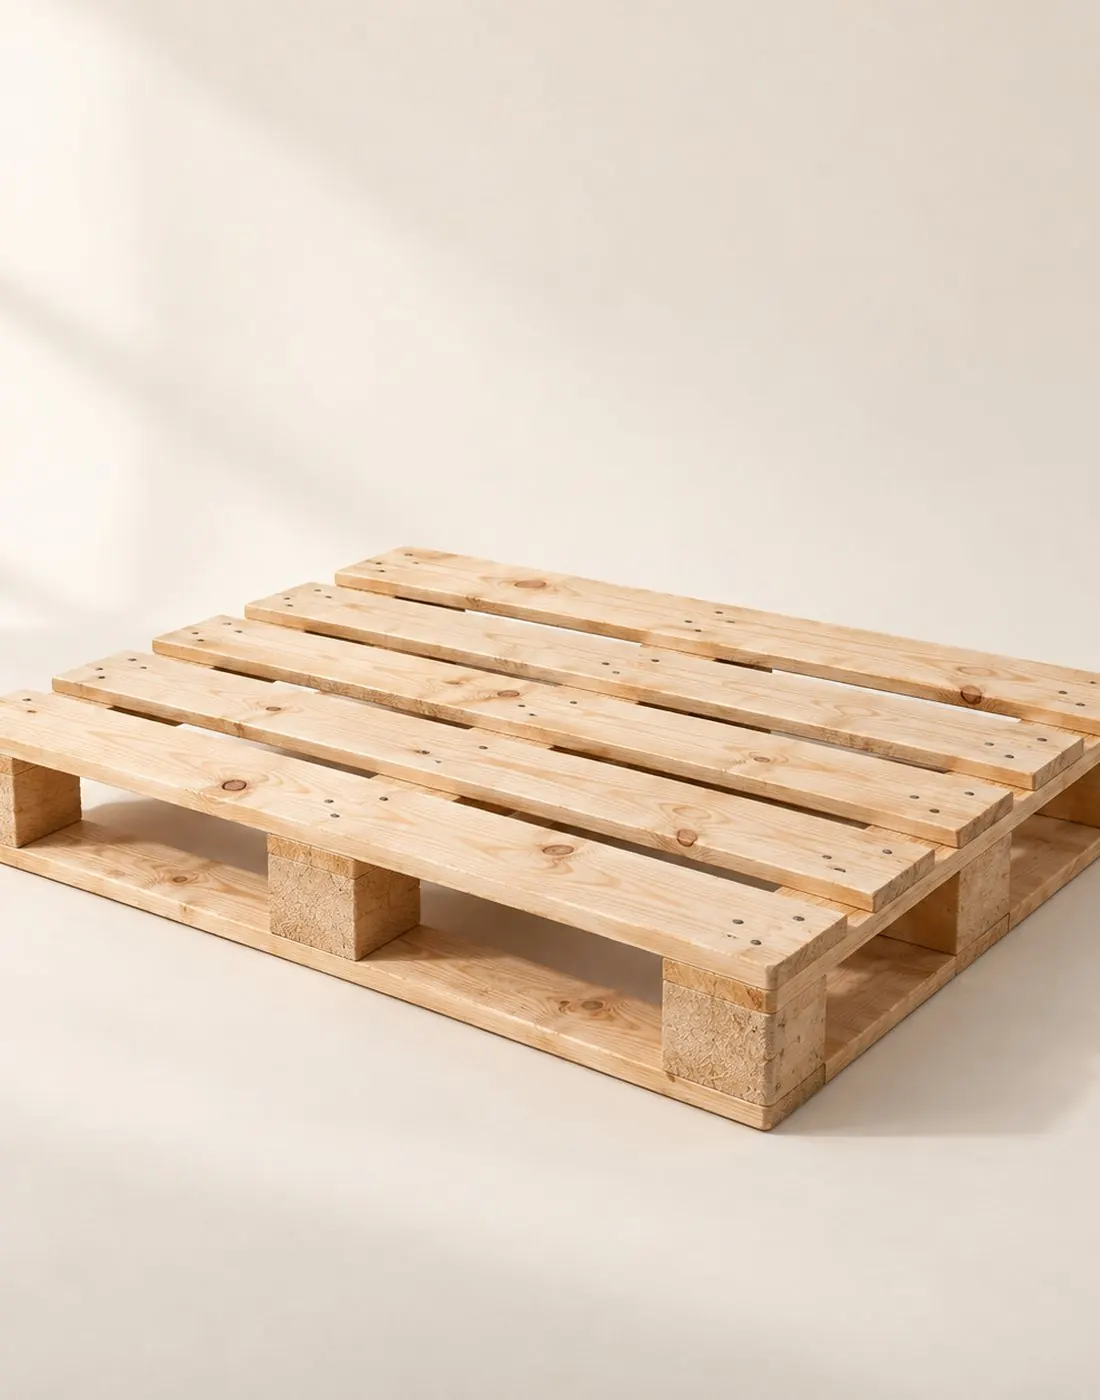
Kluczowe elementy specyfikacji palety:
- typ konstrukcji (klockowa lub na belkach/kufnach; liczba wjazdów);
- wymiary zewnętrzne i rozstaw podpór wózka;
- założenia nośności (statyczna, w ruchu, na regale — wg wymagań);
- dopuszczone gatunki drewna (iglaste/liściaste) i wymogi wilgotności;
- grubości/szerokości elementów oraz ewentualne struganie lub fazowanie krawędzi;
- łączniki (gwoździe/wkręty) i schemat gwoździowania/rozmieszczenia łączników;
- tolerancje wymiarowe i kryteria akceptacji wizualnej;
- wymagane dokumenty, znakowanie i ewentualna obróbka cieplna (potwierdzana przez producenta);
- sposób pakowania wiązek, etykietowanie, warunki dostawy.
Jeśli rozważasz wytwarzanie w Ukrainie, zakres możliwości i dokumenty (np. dotyczące obróbki cieplnej lub znakowania) potwierdzamy u partnera. Szczegóły dostarczane są na podstawie potwierdzonych dokumentów.
Surowiec i przygotowanie drewna
Producenci palet pracują na tarcicy iglastej lub liściastej zgodnie z wymaganiami projektu. Drewno jest docinane na elementy o zdefiniowanych przekrojach, a w razie potrzeby strugane, fazowane lub wiercone. Kontrola wejściowa obejmuje weryfikację jakości tarcicy, obecności wad istotnych dla wytrzymałości oraz zgodności z zamówieniem.
Wilgotność i stabilność materiału mają znaczenie dla późniejszej geometrii i pracy palety. Wymagania w tym obszarze określa specyfikacja zamówienia. Jeśli przewidziane jest suszenie komorowe lub inna obróbka — jej dostępność i parametry potwierdza producent.
W praktyce warsztatowej przygotowanie materiału obejmuje też selekcję elementów krytycznych (np. desek górnych) oraz przygotowanie bloków lub belek tak, aby montaż był powtarzalny, a tolerancje możliwe do utrzymania.
Cięcie i montaż: od elementów do gotowej palety
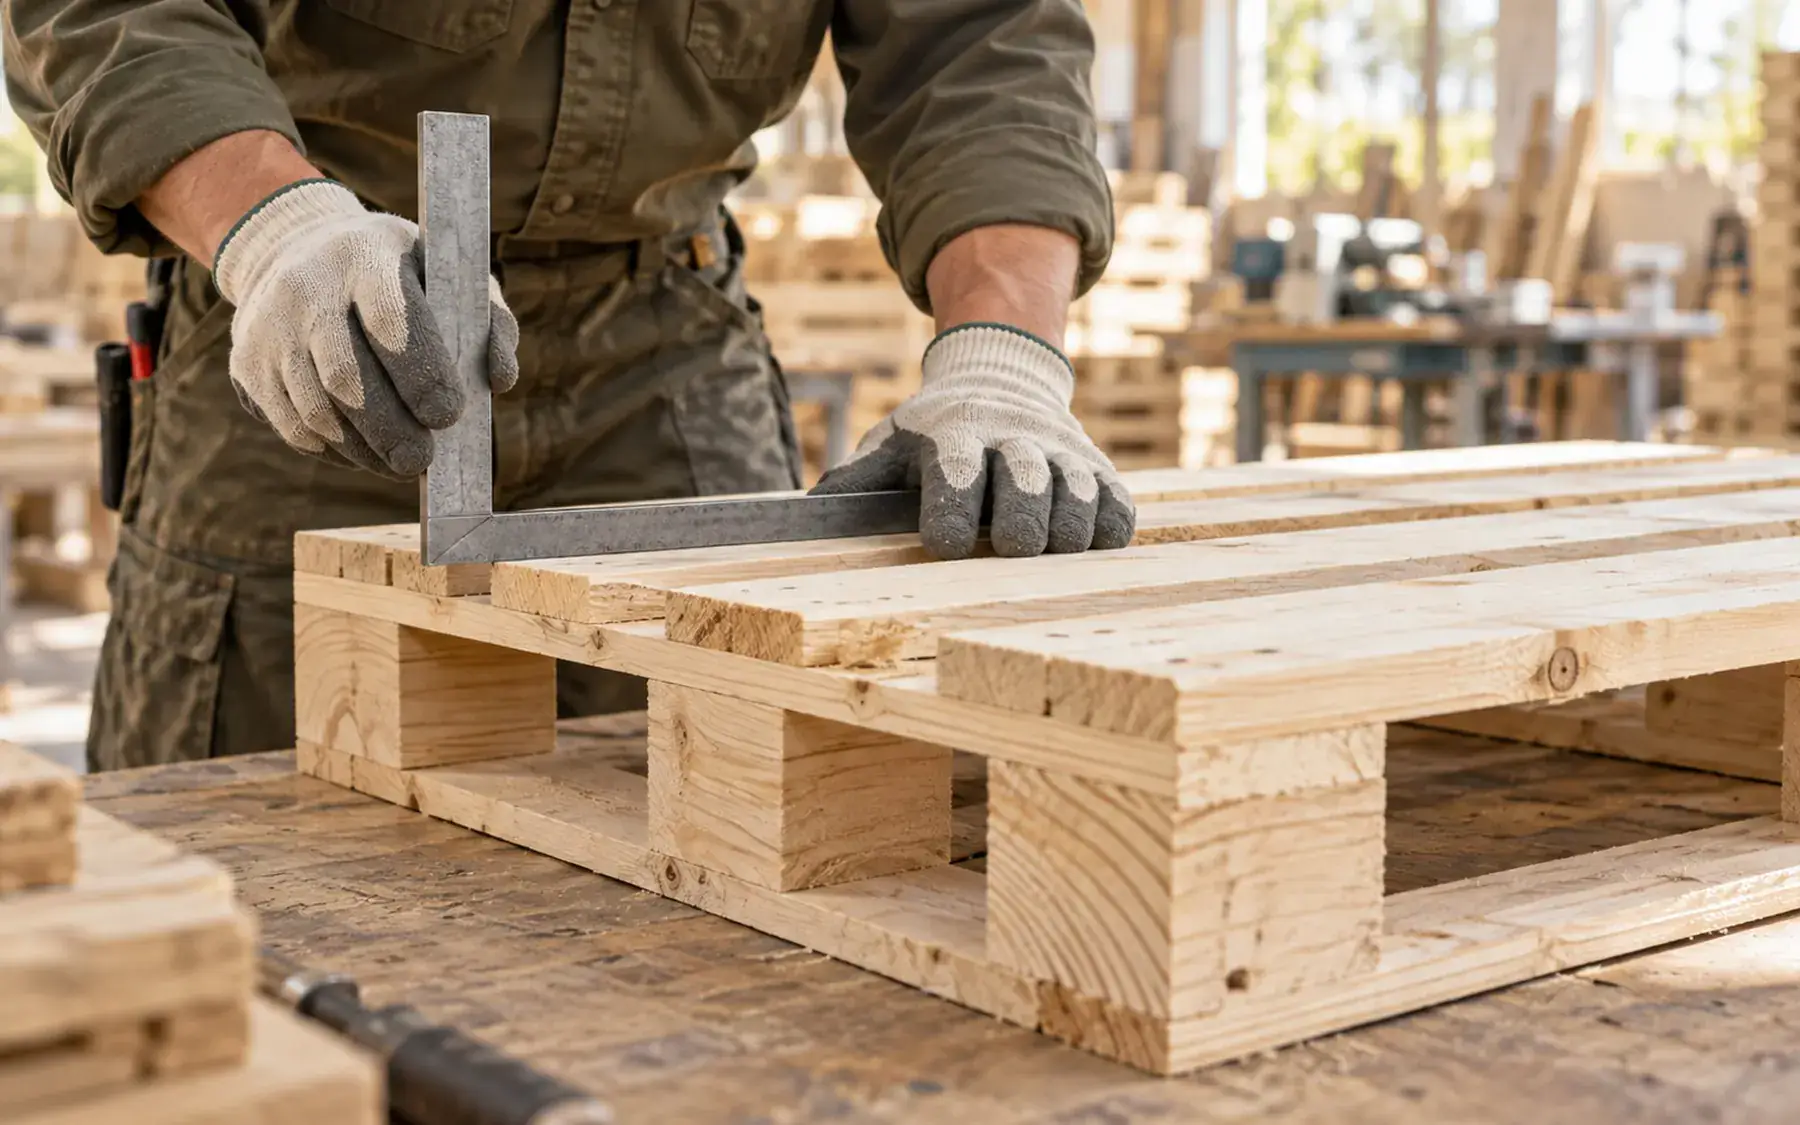
Elementy są przycinane do długości i składane na przyrządach montażowych, co zapewnia stałe rozstawy i powtarzalność. Zespalanie odbywa się najczęściej za pomocą gwoździ wbijanych pneumatycznie; przy niektórych konstrukcjach stosuje się wkręty lub wzmocnienia zgodnie z rysunkiem.
Istotne są detale: właściwy dobór długości i średnicy łączników, głębokość ich osadzenia, brak pęknięć na końcach elementów oraz kontrola prześwitów między deskami. Dla palet przystosowanych do konkretnych operacji logistycznych definiuje się także kierunek włókien w kluczowych miejscach, sposób fazowania krawędzi oraz ewentualne wstawki dystansowe.
W trakcie montażu prowadzi się kontrolę międzyoperacyjną: sprawdzane są podstawowe wymiary, zgodność schematu gwoździowania i estetyka wykonania. Odchyłki i poprawki rejestruje się zgodnie z ustalonym planem kontroli.
Kontrola jakości, odbiór i dokumenty
Odbiór partii polega na weryfikacji zgodności z rysunkiem i specyfikacją. Typowe kryteria, które uzgadnia się w zamówieniu:
- wymiary kluczowe i prostoliniowość elementów;
- rozmieszczenie i zagłębienie łączników, brak ostrych wystających elementów;
- dopuszczalny poziom sęków, pęknięć i wyszczerbień w strefach pracy;
- jakość fazowania i obróbki krawędzi, w tym brak drzazg w miejscach chwytu;
- stan powierzchni (np. brak zanieczyszczeń technologicznych);
- zgodność znakowania i pakowania wiązek.
Plan kontroli (w tym ewentualne pobieranie próbek) ustala się indywidualnie. Na życzenie możliwa jest inspekcja przedwysyłkowa lub fotodokumentacja — na podstawie potwierdzonych dokumentów. Jeśli wymagane jest wykonanie próbki/partii pilotażowej, realizuje się ją po uzgodnieniu zakresu i akceptacji kosztów.
Jeżeli projekt wymaga obróbki cieplnej i znakowania zgodnego z ISPM 15, dostępność i potwierdzające dokumenty zapewnia producent — wyłącznie po weryfikacji i potwierdzeniu możliwości.
Logistyka i rola Batrix Expo
Gotowe palety są grupowane w wiązki, zabezpieczane taśmami i folią lub innym uzgodnionym sposobem. Ważne są stabilność jednostek ładunkowych i zgodność z wymogami magazynów/odbiorców. Załadunek planuje się tak, aby ograniczyć uszkodzenia mechaniczne oraz ułatwić rozładunek po stronie klienta.
Batrix Expo prowadzi zamówienie od specyfikacji, przez koordynację produkcji w sieci niezależnych partnerskich zakładów, po organizację dostawy i przekazanie dokumentów. Kraj produkcji (w tym ewentualnie Ukraina) i warunki dostawy uzgadnia się indywidualnie, a możliwość potwierdza producent. Informacje dotyczące zgodności, znakowania i obróbki są przekazywane wyłącznie na podstawie potwierdzonych dokumentów.
Chcesz omówić projekt palety lub zweryfikować możliwość produkcji w konkretnym kraju? Wyślij specyfikację lub poproś o wycenę — wrócimy z pytaniami technicznymi i propozycją następnych kroków.
Potrzebujesz opakowań do kolejnej wysyłki?
Zapytaj o wycenęZapytaj o wycenę